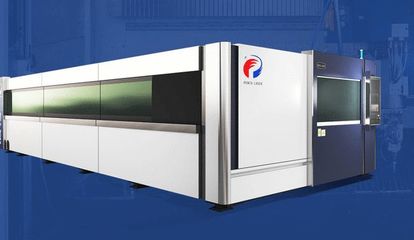
高功率激光切割机 从原理到应用,全面解析工业切割利器
一、什么是高功率激光切割机?
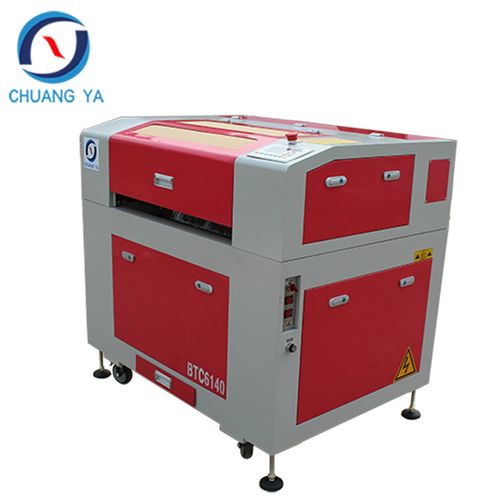
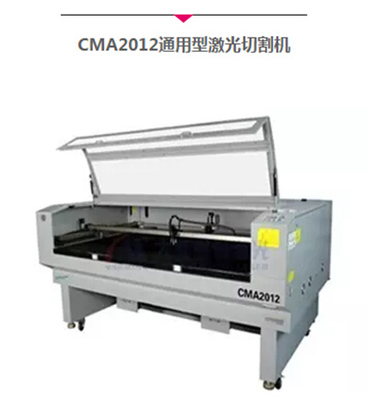
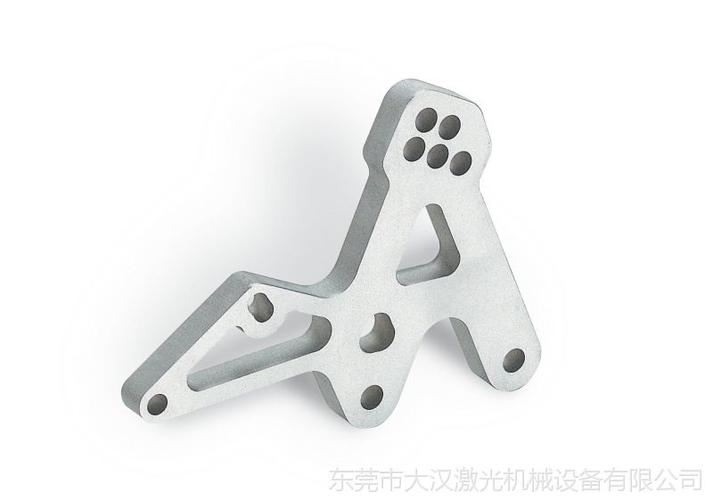
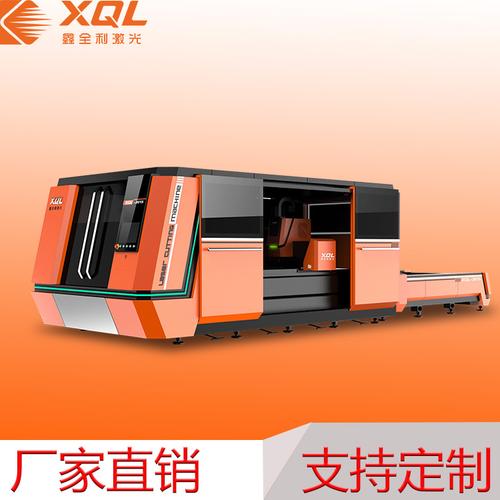
高功率激光切割机是指激光输出功率通常在6kW以上(常见如6kW、8kW、10kW、12kW、20kW甚至更高)的激光切割设备。与低功率激光切割机相比,它能够切割更厚的金属板材,并以更快的速度完成加工。其核心优势在于:厚板切割能力、高速度、高精度、良好的断面质量。
关键技术参数
| 参数 | 典型范围 |
|------|----------|
| 激光功率 | 6kW ~ 40kW(甚至更高) |
| 切割厚度(碳钢) | 6mm ~ 50mm+(视功率而定) |
| 切割厚度(不锈钢) | 3mm ~ 40mm |
| 切割速度 | 可达数十米/分钟(薄板) |
| 定位精度 | ±0.03mm ~ ±0.05mm |
| 重复定位精度 | ±0.02mm |
二、高功率激光切割机的工作原理
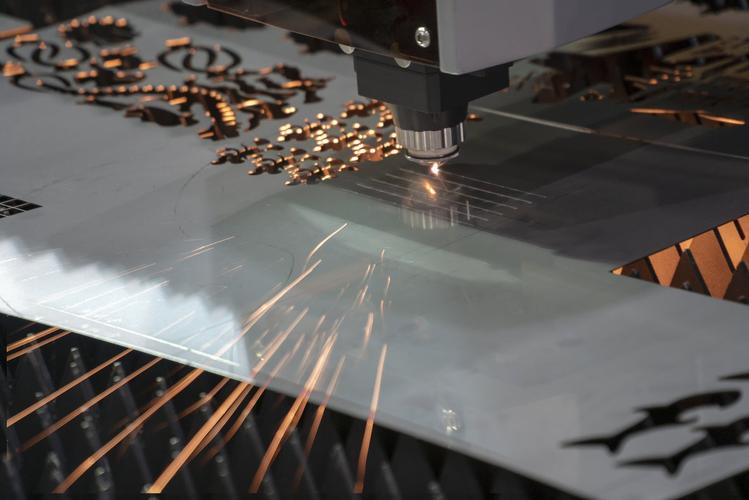
激光切割利用经聚焦的高功率密度激光束照射工件,使被照射材料迅速熔化、汽化或达到燃点,同时借助与光束同轴的高速气流吹除熔融物质,从而实现切割。
高功率激光切割机通常采用光纤激光器,其电光转换效率高(可达30%以上),光束质量好,并通过光纤传输,结构紧凑,维护成本低。工作流程如下:
- 激光生成:泵浦源激发增益介质(掺镱光纤)产生激光。
- 光束传输:激光通过光纤传输至切割头。
- 聚焦:切割头内的透镜将激光聚焦成极小的光斑(直径约0.1~0.3mm),功率密度可达10^6~10^8 W/cm²。
- 切割:光斑照射处材料瞬间熔化/汽化,辅助气体(氧气、氮气或空气)吹除熔渣,同时冷却切割区。
- 运动控制:数控系统驱动切割头按预设轨迹移动,完成整个零件切割。
根据辅助气体不同,可分为氧气切割(碳钢,利用氧化反应提高效率)、氮气切割(不锈钢、铝合金,防止氧化,获得无毛刺断面)和空气切割(成本低,适用于部分碳钢和铝)。
三、高功率激光切割机的核心优势
1. 厚板切割能力显著提升
以往低功率激光切割机(<3kW)切割碳钢厚度一般不超过12mm,而10kW以上设备可轻松切割25mm以上碳钢,20kW可实现50mm甚至更厚。高功率使得切割面垂直度更好、挂渣更少。
2. 切割速度飞跃
在薄板加工中,高功率激光切割机的速度优势极其明显。以1mm碳钢为例,6kW设备切割速度可达30m/min以上,而3kW设备可能仅15m/min左右。效率成倍提升,特别适合大批量生产。
3. 综合成本更低
虽然高功率设备初始投资较高,但单位零件加工成本更低:速度快、省电(多模组设计)、省气体(部分技术优化气流)、薄板可亮面切割减少后续处理。对于中厚板加工,整体效益尤为突出。
4. 适应材料广泛
可切割碳钢、不锈钢、铝合金、黄铜、钛合金、镀锌板等多种金属材料。高功率下甚至可切割一些高反射材料(如铜、铝),但需要配备防反射隔离器和专用切割工艺。
四、主要应用领域
- 钣金加工:机箱机柜、控制柜、电梯面板、厨具等。
- 汽车制造:车身覆盖件、底盘零件、排气系统等。
- 工程机械:起重机臂架、挖掘机结构件、耐磨板等。
- 航空航天:飞机蒙皮、结构件(钛合金、铝合金切割)。
- 造船行业:船体钢板切割、甲板构件。
- 农业机械:收割机刀片、犁具等。
- 石油化工:管道、法兰、换热器板。
- 家电制造:冰箱、空调、洗衣机外壳及内部构件。
五、选型要点:如何选择合适的高功率激光切割机?
1. 功率选择
- 若以薄板(<3mm)为主,且产量大,6kW-8kW足够。
- 若经常切割6-20mm碳钢,建议10kW-15kW。
- 若需切割20mm以上厚板,建议20kW以上,并考虑氧气切割工艺。
2. 激光器类型
目前主流为光纤激光器,其中又分单模、多模。单模光束质量更优,适合薄板高速切割;多模适合厚板切割,功率较高。
3. 切割头与控制系统
- 切割头应具备自动对焦、保护镜片监测、温度监控功能。
- 控制系统最好具备自动寻边、蛙跳、共边切割、智能排版等功能。
- 是否支持坡口切割、智能切割数据库等。
4. 机床结构与精度
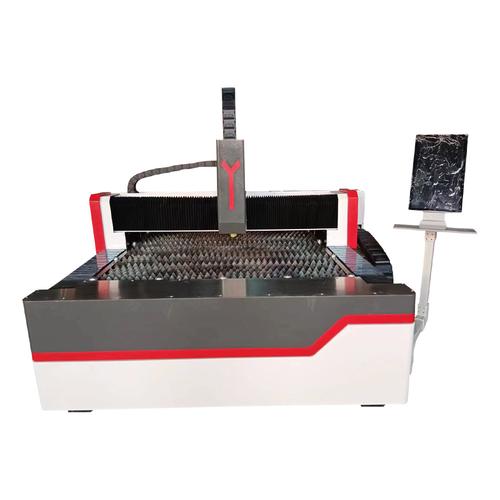
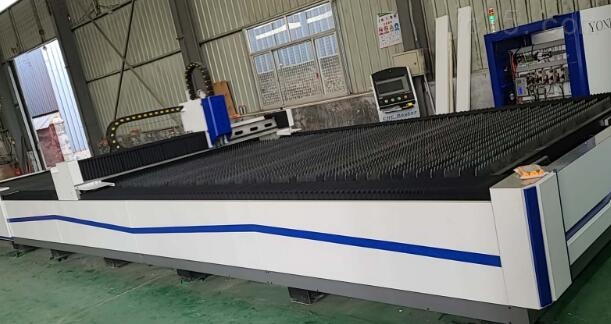
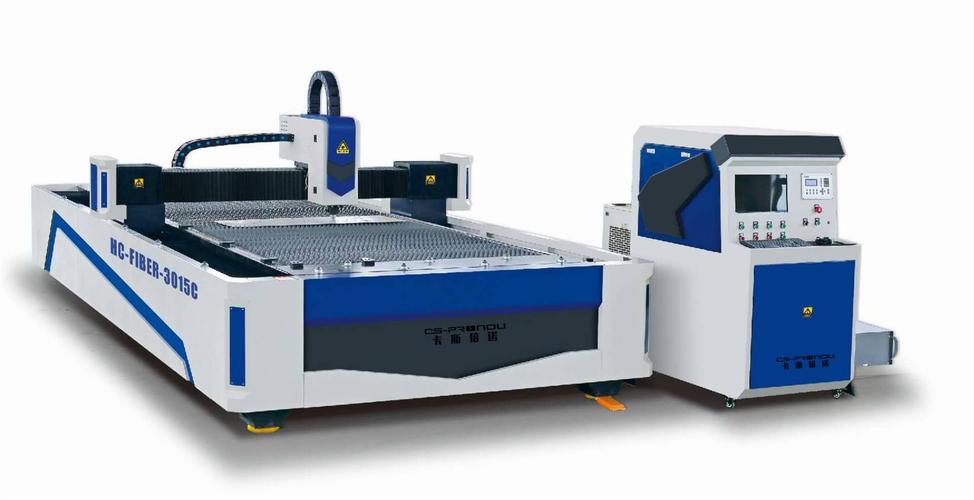
- 龙门式结构承载好,适合高功率大幅面。
- 齿条双驱、直线导轨保证高速高精度。
- 工作台交换系统可提高生产效率。
5. 辅助气体系统
根据材料和厚度选择合适的空压机、制氮机、氧气瓶组及气路控制。高功率切割往往对气体压力和流量要求更高(如氮气切割不锈钢需1.5-2.5MPa)。
6. 品牌与服务
选择有良好售后网络的品牌,考虑激光器保修期、切割头保修、培训支持等。
六、操作与维护注意事项
操作安全
- 激光辐射危险:设备运行时严禁打开防护罩。
- 反射光危险:切割高反材料时必须确保防护完好。
- 辅助气体瓶需固定、远离火源。
- 配备消防设施,防止切割火花引发火灾。
日常维护
| 项目 | 周期 | 要点 |
|------|------|------|
| 保护镜片 | 每班检查 | 清洁或更换,避免烧毁切割头 |
| 切割嘴 | 定期检查 | 孔口磨损及时更换,影响切割质量 |
| 冷水机 | 每周检查 | 水位、水温(通常22-26℃)、水质 |
| 导轨齿条 | 每周清洁润滑 | 使用专用润滑脂 |
| 激光器 | 按手册 | 记录报警,清洁滤网 |
| 气体纯度 | 常规 | 氮气纯度≥99.99%,氧气≥99.5% |
| 抽风除尘 | 定期 | 清理烟尘,保护环境 |
七、常见问题解答
Q1:高功率激光切割机切割厚板为什么会挂渣?
A:主要因功率、速度和气压匹配不当。厚板碳钢用氧气切割时需注意焦点位置、气压和切割速度的匹配;不锈钢厚板氮气切割则需要足够压力和功率,速度过慢会导致底部挂渣。务必使用官方工艺参数或智能切割数据库。
Q2:20kW激光切割机能否切割50mm不锈钢?
A:理论上可以,但实际切割质量与效率需权衡。通常20kW切割不锈钢最佳厚度在40mm以内,超过后断面质量下降,速度很慢。厚不锈钢建议采用更高功率或水刀、等离子等替代工艺。
Q3:高功率激光切割机耗电多少?
A:以10kW光纤激光切割机为例,整机耗电约为激光器功率的3-4倍,包括冷水机、空压机、伺服等,实际约30-40kW。具体视配置和工况而定。
Q4:如何提高高功率切割的效率和品质?
- 使用高纯度气体,优化气压和流量;
- 定期维护光路和切割头,保证光斑质量;
- 采用智能排版软件提高材料利用率;
- 合理设置穿孔参数,减少厚板穿孔时间;
- 定期校准机床精度和焦点。
八、未来发展趋势
- 更高功率:30kW、40kW、60kW已投入实用,未来将向更高功率发展。
- 智能化:AI算法自动优化切割参数,实现一键切割,降低对操作经验的依赖。
- 复合功能:激光切割与焊接、打孔、坡口切割一体化。
- 绿色节能:提高电光转换效率,降低气体消耗,减少碳排放。
- 大幅面与高精度:满足大型工件一次性装夹加工,减少拼接误差。
高功率激光切割机作为现代工业制造的关键装备,正在不断突破技术与效率边界。正确选型、合理使用和维护,将为企业带来显著的经济效益与竞争力。
如若转载,请注明出处:http://www.yongli-laser.com/product/49.html
更新时间:2026-10-03 21:00:04